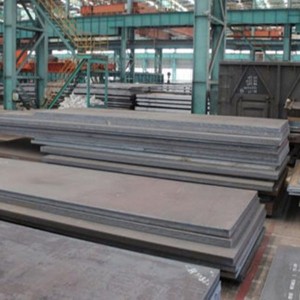


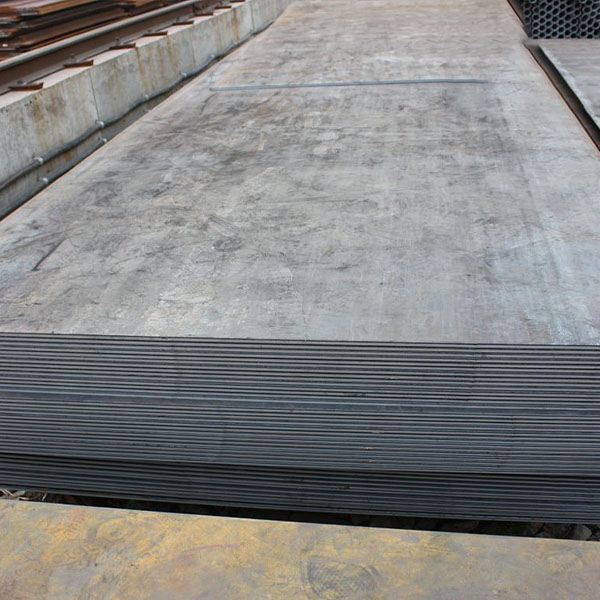
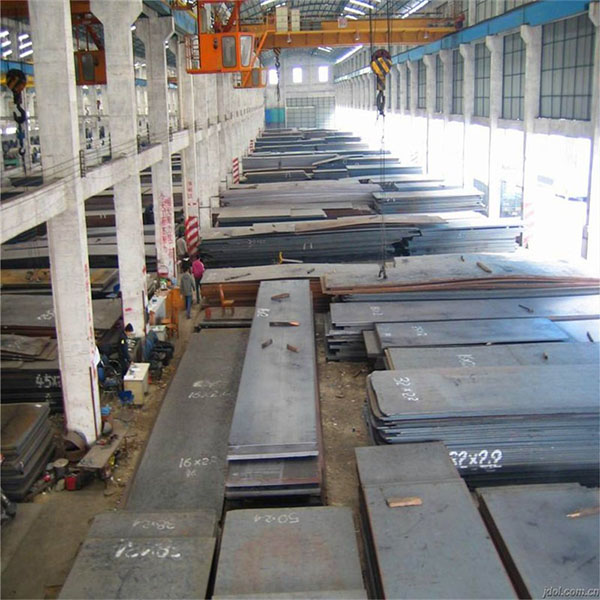
Челична плоча за котел под притисок
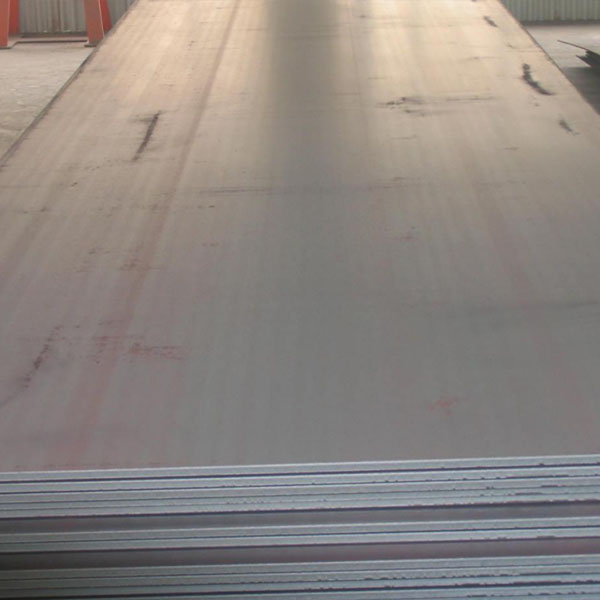
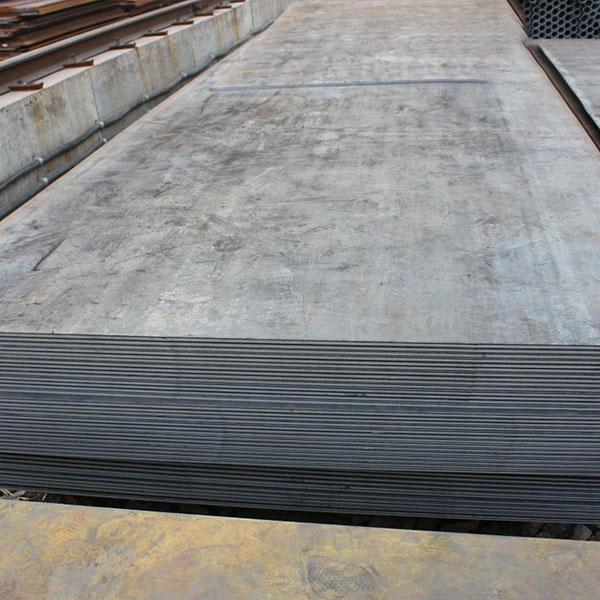

(1) Дефиниција: Покрај тоа што бара одредена цврстина и цврстина, материјалот треба да биде и униформен, а штетните дефекти се строго ограничени.
(2) Тип: Според класификацијата на составот, може да се подели во две категории: плоча од јаглероден челик и плоча од легиран челик; според класификацијата на јачината, може да се подели на челични плочи со висок, среден и низок притисок; според околината на употреба, може да се подели на челични плочи со висока, средна и ниска температура и челични плочи отпорни на корозија.
(3) Главни производствени погони и главни земји увознички:
① Главни домашни производствени погони: Вуганг, Аншан железо и челик, Лајву стил, Шангај железо и челик, Баотоу стил, Санганг, итн.;
②Главни земји и региони извозници во странство: Јапонија, Русија, Германија, Источна Европа и други земји и региони.
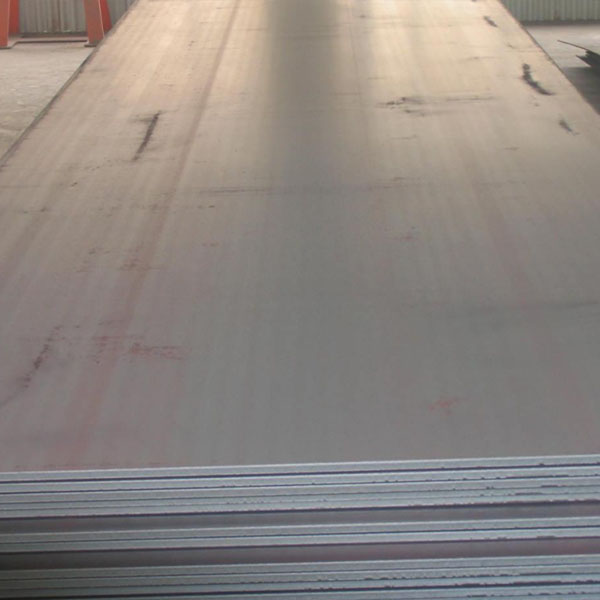
| Плоча на котел, плоча на сад пресметана тежина дебелина | ||||
| Номинална дебелина | Додадена вредност на дебелината | |||
| ≤1500 | >1500~2500 | >2500~4000 | >4000~4800 | |
| 3.00~5.00 | 0,25 | 0,35 | ---- | |
| 6.00~8.00 | 0,3 | 0,45 | ---- | |
| 9,00~15,0 | 0,35 | 0,5 | 0,6 | |
| 16,0~25,0 | 0,45 | 0,6 | 0,8 | |
| 26,0~40,0 | 0,5 | 0,7 | 0,9 | |
| 41~60,0 | 0,6 | 0,8 | 1 | |
| 61,0~100 | 0,75 | 1 | 1.2 | |
| 101~150 | 1.1 | 1.3 | 1,5 | |
| 151~200 | 1.3 | 1,5 | 1.6 | |
| 201~250 | 1,5 | 1.7 | 1.9 | |
| 251~300 | 1.7 | 1.9 | 2.1 | |
| 301~400 | 1.9 | 2.1 | 2.3 |
Дебелината на плочата на садот под притисок генерално се движи од 5 mm до 200 mm и е поделена на неколку спецификации за дебелина во текот на периодот. Националните стандарди ги наведуваат препорачаните големини на листовите и дозволените отстапувања. Квалитет на изгледот
(1) Обликот на челичната плоча: како што се српеста витка, рамност, прав агол итн.
(2) Површински дефекти: Површинските дефекти на челичната плоча главно вклучуваат пукнатини, лузни, сплескани меурчиња, нечистотии, испакнатини, пори, наслаги од пресуван железен оксид итн. Поради безбедносните барања, челичните плочи под притисок имаат строги барања за површински и внатрешни дефекти. Општо земено, горенаведените дефекти не се дозволени. Сепак, дозволени се соодветни методи за отстранување, а местото на отстранување треба да биде рамно. Неговата дебелина не треба да ја надминува дозволената разлика во дебелината на челичната плоча. Општо земено, не е дозволен меѓуслој. Индекс на хемиски состав:
① Плоча од јаглероден челик: главно ја детектира содржината на јаглерод, силициум, манган, фосфор и сулфур. Некои видови јаглероден челик содржат и одредена количина на бакар, хром, никел, молибден, ванадиум и други елементи. Меѓу нив, јаглеродот е главен фактор за одредување на цврстината на челичната плоча, односно цврстината на челичната плоча се зголемува со зголемување на содржината на јаглерод. Содржината на јаглерод во плочите од јаглероден челик е помеѓу 0,16 и 0,33%. Манганот и силициумот, исто така, имаат ефект на подобрување на материјалот и зголемување на цврстината. Силициум: 0,10~0,55%, манган: 0,4~1,6%. Некои стандарди немаат барања за силициум и манган за обични плочи за котел, а бакарот е помал од 0,30%. Други стандарди, како што се Јапонија и Русија, немаат барања за содржина на бакар. Некои висококвалитетни челици содржат хром (помалку од 0,25%), никел (помалку од 0,30%), молибден (помалку од 0,10%) и ванадиум (помалку од 0,03%). Хемискиот состав на секоја класа на челична плоча за котел е прикажан во стандардите за производи дадени во Табела 6-7-3.
Генерално голи или во сноп. За потребите на мазност и плочи од не'рѓосувачки челик, треба да се користат кутии, складишта или држачи, и тие треба да бидат завиткани со хартија отпорна на влага или други материјали.
Технологија на плочи со ласерско заварување по мерка и континуиран променлив пресек
1. Заварените празнини со кројачки елементи (Tailor Welded Blanks, TWB) користат ласер како извор на топлина за заварување за комбинирање и заварување на неколку различни материјали, различни дебелини и различни премази од челик, не'рѓосувачки челик, легура на алуминиум итн. во цела плоча.
2. Користејќи технологија за заварување по мерка со ласер, можно е разумно да се комбинираат материјали со различни дебелини и нивоа на цврстина според условите на напрегање на структурните делови, да се подобри цврстината на структурата, а воедно да се намали тежината на деловите, а исто така да се зголеми стапката на искористеност на материјалите и да се намали бројот на делови. Бројот на делови во процесот го поедноставува процесот. Технологијата за заварување по мерка со ласер стана главно техничко средство за автомобилска лесна конструкција и е применета на моделите на многу производители. Главно се користи во внатрешните панели на предните и задните врати, предните и задните надолжни греди, страничните панели, подните панели, столбовите А, Б и Ц на внатрешната страна на вратата, раткапните и внатрешните панели на багажникот итн.
3. Тенките плочи за валање по мерка (TRB), исто така наречени плочи со диференцијална дебелина, се однесуваат на промена во реално време на големината на празнината на ролната преку компјутерот за време на процесот на валање на челичната плоча, така што валаната тенка плоча има однапред одредена насока долж насоката на валање. Прилагодена променлива форма на пресек.
4. Технологијата на панели со континуиран променлив пресек е широко користена во производството на делови од каросеријата, како што се капакот на моторот, Б-столбот, шасијата на каросеријата, водилката за одстојник на моторот, внатрешниот панел на средната колона, калникот и кутијата за удар итн., и успешно е применета кај моделите на Audi, BMW, Volkswagen, GM и други.
5. Технологијата за ласерско заварување по мерка и технологијата со континуиран променлив пресек ја менуваат дебелината на материјалот за штанцање преку различни технолошки средства и се користат за решавање на проблемот со различните барања за носивост за различни делови од автомобилски делови под оптоварување. Во споредба со двете, предноста на технологијата за ласерско заварување по мерка лежи во нејзината флексибилност, која може да реализира спојување на која било позиција и спојување на различни материјали. Предноста на технологијата со континуиран променлив пресек е тоа што нема заварувачки шев, промената на тврдоста по должината е релативно нежна, има подобра формабилност, а квалитетот на површината е добар, ефикасноста на производството е висока, а цената е ниска. Багаж, медицинска опрема, школка на мотоцикл; автомобил, внатрешен покрив на автобус, контролна табла; потпирач за седишта, панел на врата, рамка на прозорец итн.