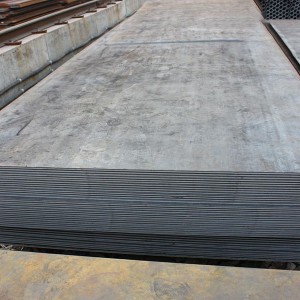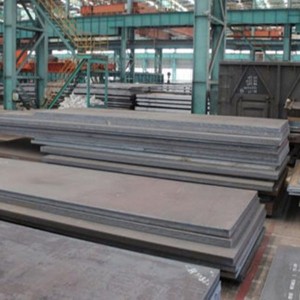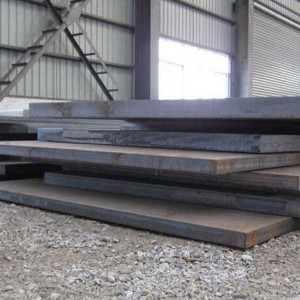


Ласерски заварена котелска плоча
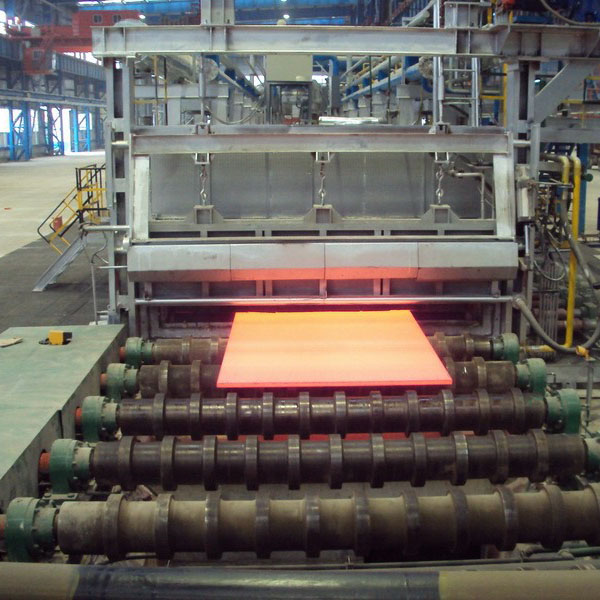
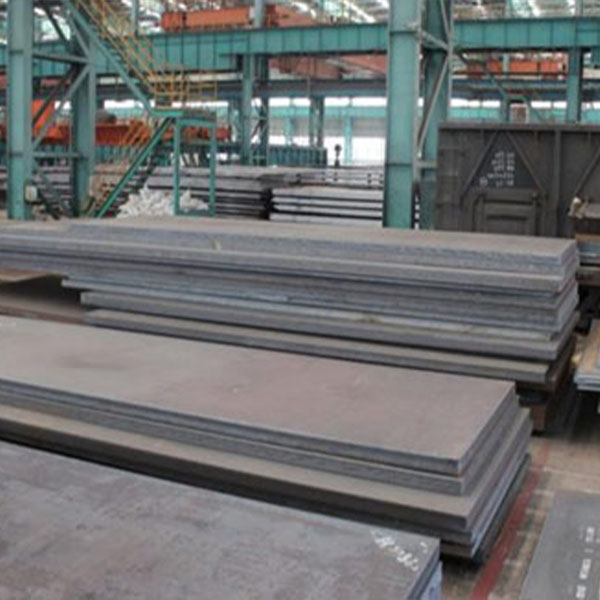
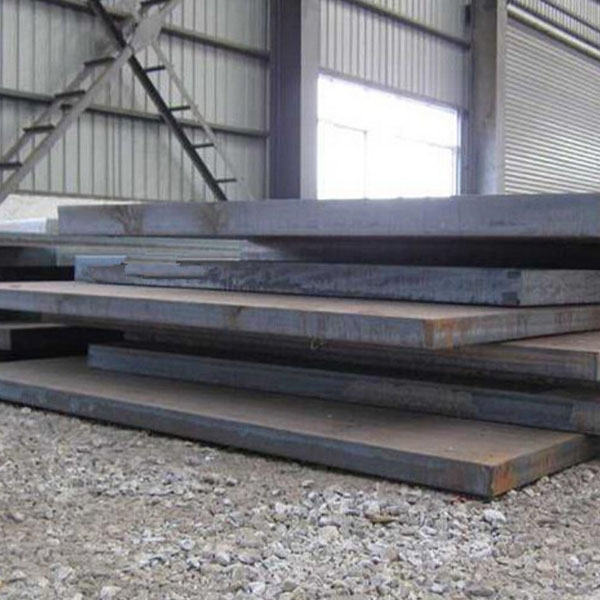
Транспорт: Поддршка на поморскиот транспорт
Стандарди: AiSi, ASTM, JIS
Сорта: Ar360 400 450 NM400 450 500
Место на потекло: Шандонг, Кина
Модел: Ar360 400 450 NM400 450 500
Тип: челична плоча, челична плоча
Процес: Топло валани
Површинска обработка: обложување
Примена: котелска плоча
Ширина: 2000 мм или по потреба
Должина: 5800мм 6000мм 8000мм
Толеранција: ±5%
Услуги за обработка: виткање, заварување, одмотување, сечење, дупчење
Име на производ: Челична плоча отпорна на абење
Материјал: NM450 500 550 640 NM4400 450 500
Дебелина: 3мм-100мм или по потреба
Пакување: Стандардно пакување за воздухопловство
Употреба: Индустриска
Форма: правоаголник
Снабдување: 2000 тони/тон месечно
Детали за пакување: напредно пловидбено пакување, исто така според барањата на клиентот.
Пристаниште: Кингдао, Тијанџин, Шангај
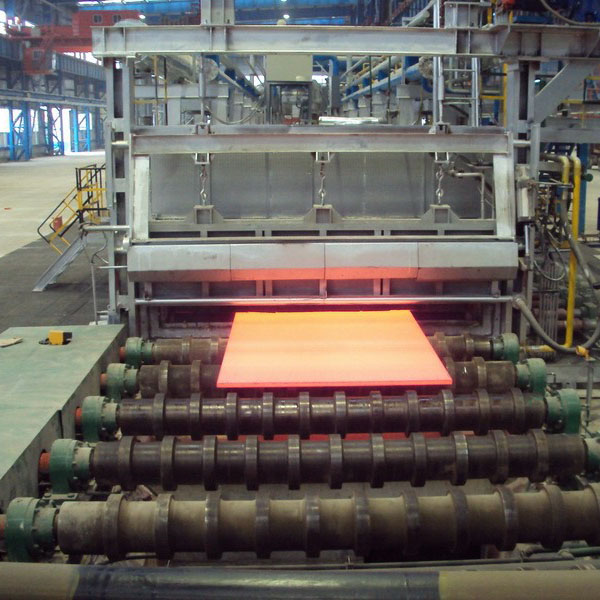
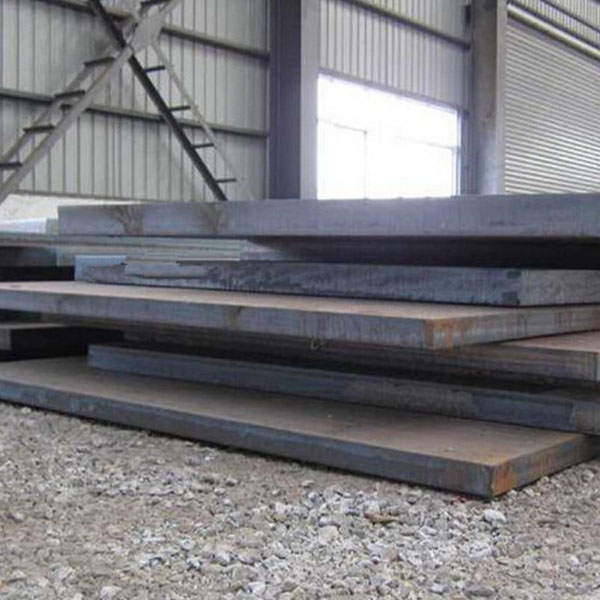
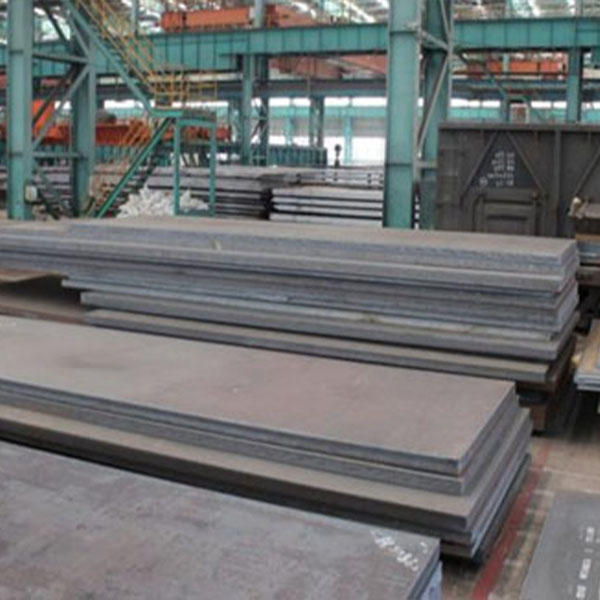
Развојот на 20g во корпорацијата за железо и челик во Џинан (скратено како Џиганг) беше спроведен пред повеќе од десет години, но ограничен на нивото на процесна опрема и опрема во тоа време, перформансите на челичната плоча беа нестабилни и често имаше проблеми со неконзистентни својства на ладно свиткување и стареење. Следните мерки треба да се преземат за да се подобрат својствата на ладно свиткување и стареење и да се обезбеди отпорност на удар на ниска температура:
(1) Прилагодете ги компонентите за внатрешна контрола и зголемете ја долната граница на содржината на манган на 0,65%.
(2) Усвоена е операцијата на рафинирање на „Тринити“ за напојување со жица, регулирање на температурата и дување со аргон.
(3) Строго контролирајте ја температурата на истурање.
(4) Содржината на микролегираниот елемент Ti се зголеми од 0,003% на повеќе од 0,008%. (5) Целиот процес на заштитно истурање е усвоен за да се намали апсорпцијата на n
Пат на производствен процес:Плочата за котел од 20g (Ti) е вид челик со високи барања за сеопфатни механички својства, релативно чист челик, а составот на компонентите за топење и микролегирачките елементи е почувствителен на ефектите од различните својства. Затоа, клучот во процесот на производство на 20g (Ti) е да се оптимизира составот на топење, да се намали вкупната количина на инклузии во челикот, да се изберат соодветни микролегирачки елементи, да се користи контролирано валање, да се подобри квалитетот на плочата и да се стабилизира примената на влијанието на стареењето. Техничкиот пат на 20g е: висококвалитетно стопено железо → третман за прочистување → топење на оптимизација на составот и прочистување на челикот → микролегирање и рафинирање на стопен челик → заштитно леење → висококвалитетна плоча → контролирано загревање → валање со контролирана температура → контрола на обликот и дебелината на плочата → контрола на ладењето → производ.
Технологија на плочи со ласерско заварување по мерка и континуиран променлив пресек
1. Заварените празнини со кројачки елементи (Tailor Welded Blanks, TWB) користат ласер како извор на топлина за заварување за комбинирање и заварување на неколку различни материјали, различни дебелини и различни премази од челик, не'рѓосувачки челик, легура на алуминиум итн. во цела плоча.
2. Користејќи технологија за заварување по мерка со ласер, можно е разумно да се комбинираат материјали со различни дебелини и нивоа на цврстина според условите на напрегање на структурните делови, да се подобри цврстината на структурата, а воедно да се намали тежината на деловите, а исто така да се зголеми стапката на искористеност на материјалите и да се намали бројот на делови. Бројот на делови во процесот го поедноставува процесот. Технологијата за заварување по мерка со ласер стана главно техничко средство за автомобилска лесна конструкција и е применета на моделите на многу производители. Главно се користи во внатрешните панели на предните и задните врати, предните и задните надолжни греди, страничните панели, подните панели, столбовите А, Б и Ц на внатрешната страна на вратата, раткапните и внатрешните панели на багажникот итн.
3. Тенките плочи за валање по мерка (TRB), исто така наречени плочи со диференцијална дебелина, се однесуваат на промена во реално време на големината на празнината на ролната преку компјутерот за време на процесот на валање на челичната плоча, така што валаната тенка плоча има однапред одредена насока долж насоката на валање. Прилагодена променлива форма на пресек.
4. Технологијата на панели со континуиран променлив пресек е широко користена во производството на делови од каросеријата, како што се капакот на моторот, Б-столбот, шасијата на каросеријата, водилката за одстојник на моторот, внатрешниот панел на средната колона, калникот и кутијата за удар итн., и успешно е применета кај моделите на Audi, BMW, Volkswagen, GM и други.
5. Технологијата за ласерско заварување по мерка и технологијата со континуиран променлив пресек ја менуваат дебелината на материјалот за штанцање преку различни технолошки средства и се користат за решавање на проблемот со различните барања за носивост за различни делови од автомобилски делови под оптоварување. Во споредба со двете, предноста на технологијата за ласерско заварување по мерка лежи во нејзината флексибилност, која може да реализира спојување на која било позиција и спојување на различни материјали. Предноста на технологијата со континуиран променлив пресек е тоа што нема заварувачки шев, промената на тврдоста по должината е релативно нежна, има подобра формабилност, а квалитетот на површината е добар, ефикасноста на производството е висока, а цената е ниска. Багаж, медицинска опрема, школка на мотоцикл; автомобил, внатрешен покрив на автобус, контролна табла; потпирач за седишта, панел на врата, рамка на прозорец итн.
| A516 Гр.60 | A516 Гр.65 | A516 Гр.70 | |
| Затегнувачка цврстина (Ksi) | 60-80 | 65-85 | 70-90 |
| Затегнувачка цврстина (Мпа) | 415-550 | 450-585 | 485-620 |
| Јачина на истегнување (Ksi) | 32 | 35 | 38 |
| Јачина на истегнување (Mpa) | 220 | 240 | 260 |
| 200 mm Издолжување (%) | 21 | 19 | 17 |
| 50mm Издолжување (%) | 25 | 23 | 21 |
| Максимална дебелина (мм) | 205 | 205 | 205 |